Una planta de contenedores de vidrio que conocemos funcionaba con su horno de recocido las 24 horas del día y reemplazaba la cinta de malla del horno cada ocho meses. El cinturón no se desgastaba por llevar botellas; el alambre se estiró gradualmente hasta que el cinturón se desplazó hacia un lado y sus bordes rozaron el marco del horno. Ese patrón es común y rara vez es "culpa" del cinturón. La mayoría de las fallas prematuras se remontan a un desajuste ocurrido en la etapa de especificación: un grado de alambre elegido frente a una temperatura máxima incorrecta, un tejido que no puede flexionarse alrededor de los tambores realmente instalados o una estructura de borde que no puede soportar la carga real.
La conclusión desde el principio: si se hacen tres cosas bien, el cinturón funcionará durante años. Haga coincidir el material con la temperatura de la zona más alta, haga coincidir el tejido y el paso con los diámetros de su tambor y la carga por metro cuadrado, y haga coincidir el borde con la forma en que se acciona la correa. Todo lo demás, incluido el precio, es secundario. Esta guía explica lo que realmente soporta una correa de malla de horno de recocido, cómo se desarrollan en la práctica las opciones de tejido y materiales, y dónde encajan las correas especializadas para recocido de vidrio, metal y acero inoxidable.
Lo que tiene que sobrevivir una correa de malla de horno de recocido
El recocido calienta una pieza de trabajo a una temperatura definida, la mantiene allí y luego la enfría a un ritmo controlado para aliviar la tensión interna o ablandar el material. En una línea continua, la cinta de malla es a la vez transportador y mueble del horno. Se sumerge en la zona caliente, se enfría en la descarga y vuelve a entrar en la zona caliente, repitiendo ese ciclo cada pocos minutos, día y noche.
Siguen tres consecuencias. En primer lugar, la correa nunca funciona a una misma temperatura; realiza un ciclo, y el ciclo térmico es lo que fatiga el cable. En segundo lugar, la correa transporta carga a temperatura, mientras que el acero inoxidable mantiene solo una fracción de su resistencia a temperatura ambiente, por lo que una correa del tamaño para carga fría se hundirá en caliente. En tercer lugar, la atmósfera importa: el aire, el hidrógeno o las mezclas de nitrógeno-hidrógeno exigen un comportamiento superficial diferente del cinturón.
Ventanas de temperatura aproximadas a nivel de la correa para trabajos de recocido comunes; Dimensione el cinturón para la zona más caliente, no para el promedio de la línea. | Pieza de trabajo/proceso | Temperatura típica a nivel de la correa | Demanda clave en el cinturón |
| Botellas y frascos de vidrio. | 500-620°C | Planitud bajo ciclismo; viaje de botella estable |
| Vidrio médico y de laboratorio. | 500-630°C | Superficie limpia; sin marcas de vidrio blando |
| Alivio del estrés de productos metálicos. | 350-650°C | Carga moderada; seguimiento confiable |
| Piezas de cobre y latón. | 450-700°C | Velocidad constante; control de oxidación |
| Recocido en solución de acero inoxidable | 900-1100°C | Resistencia a la fluencia y a la oxidación al máximo |
Estructura del tejido: donde comienzan la mayoría de los errores de selección
La calidad del material llama la atención, pero la estructura del tejido generalmente decide cuánto dura un cinturón. Un tejido equilibrado, el patrón de doble espiral utilizado en la mayoría de las líneas de recocido, se flexiona fácilmente y se adapta a tambores más pequeños y cargas más ligeras. Un tejido reforzado con varillas agrega varillas transversales enhebradas a través de las espirales, lo que resiste el alargamiento bajo cargas más pesadas y temperaturas más altas, con cierto costo en flexibilidad.
Dos detalles estructurales merecen una atención especial durante la adquisición. El primero es el diámetro del tambor: como regla general, el tambor más pequeño debe tener entre 12 y 20 veces el diámetro del alambre en espiral para una banda de tejido equilibrado. Fuerce la correa alrededor de un radio más pequeño y el alambre se endurecerá en la curva y luego se agrietará en la primera zona caliente. El segundo es el borde. Los bordes soldados o articulados se adaptan a la mayoría de los hornos de vidrio; Los bordes de la cadena brindan un impulso positivo para cargas metálicas más pesadas y correas más largas, donde la fricción por sí sola permitiría que la correa se deslice o se desvíe.
El área abierta también importa más de lo que esperan los compradores. Un tejido más denso cambia la forma en que el calor y el gas protector llegan a la superficie del producto. Si su proceso depende de la convección o del flujo atmosférico, trate el área abierta como una especificación, no como un detalle.
Una ruta de selección práctica se ve así:
- Zona máxima de hasta aproximadamente 700 °C, carga ligera: tejido equilibrado en alambre estándar de grado 304.
- Líneas típicas: hornos de vidrio, hornos de alivio de tensiones.
- De 700 a 1000°C, o carga más pesada: tejido reforzado con varillas en un grado superior de cromo-níquel.
- Líneas típicas: recocido de cobre y latón, recocido de productos metálicos.
- Por encima de 1000°C o atmósfera protectora: tejido denso resistente a altas temperaturas adaptado cuidadosamente al diámetro del tambor.
- Líneas típicas: recocido en solución de acero inoxidable, recocido brillante.
Grados de materiales y sus límites prácticos
La mayoría de las correas de recocido funcionan con alambre de acero inoxidable austenítico y las líneas divisorias se basan en la temperatura. El alambre estándar de grado 304 soporta aproximadamente 750 °C continuamente en aire, lo que cubre la mayor parte del recocido de productos de vidrio y metal. Entre aproximadamente 450°C y 850°C, el 304 se sensibiliza, lo que significa que los carburos de cromo precipitan en los límites de los granos; Esto rara vez importa dentro de un horno limpio, pero se vuelve relevante si la correa sufre posteriormente un lavado corrosivo o condensación.
Por encima de aproximadamente 800 °C, la oxidación se convierte en el factor limitante de la vida, y los grados superiores de cromo-níquel, como 310S o 314, mantienen una escala de óxido protectora de hasta aproximadamente 1050-1150 °C, según el grado. Para un funcionamiento continuo más allá de ese rango, las aleaciones con alto contenido de níquel son la respuesta habitual y el precio de la correa aumenta en consecuencia. Para recocido brillante bajo atmósferas de hidrógeno o nitrógeno-hidrógeno, especifique una superficie de banda limpia y libre de incrustaciones, ya que cualquier incrustación que se desprenda dentro del horno aterriza en su producto.
Hacer coincidir la correa con la pieza de trabajo
Yangzhou Yafei organiza su gama de bandas de recocido por pieza de trabajo en lugar de por una tabla de tejido genérica, y esa es la forma correcta de especificar: la misma temperatura del horno crea demandas muy diferentes dependiendo de lo que mueve la banda. La gama completa, que abarca botellas de vidrio, vidrio médico, productos metálicos y artículos de acero inoxidable, se recoge en la 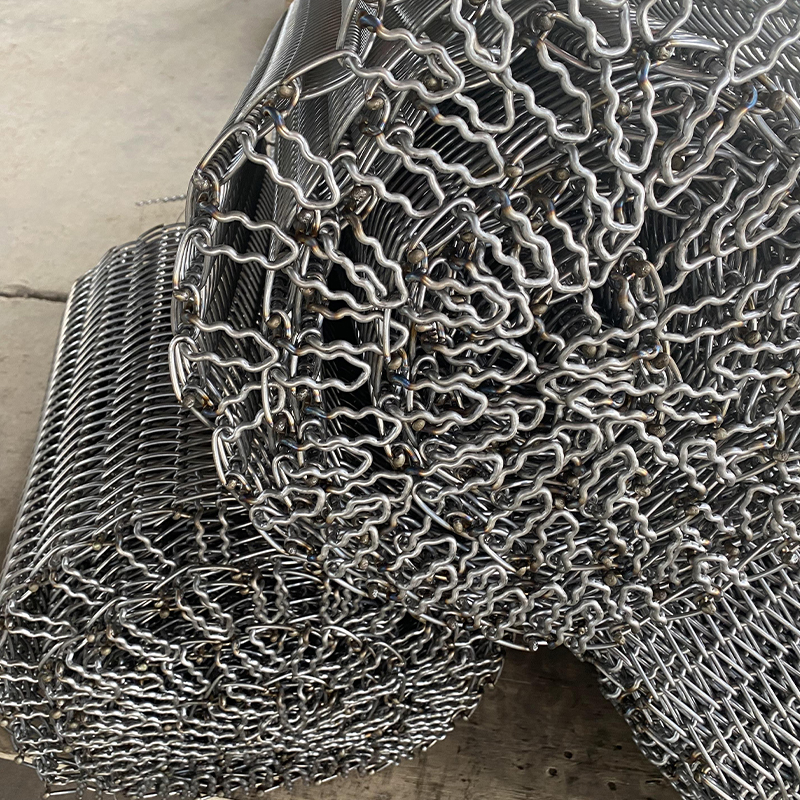 Fabricantes de correas de malla para hornos de recocido Correa de malla del horno de recocido para productos de vidrio médicos La correa de malla del horno de recocido para productos de vidrio médicos está hecha de imp... Ver producto → página de categoría.
Recocido de botellas y recipientes de vidrio.
Las correas Lehr para botellas y frascos priorizan la planitud y el desplazamiento estable sobre las temperaturas extremas. Las botellas entran suaves al horno y una correa que golpea en una costura o se inclina hacia un lado inclinará los contenedores livianos. Un paso espiral consistente y un borde bien soportado son tan importantes como la calidad del alambre aquí, porque la falla que está evitando es una parada de la producción, no una rotura del alambre.
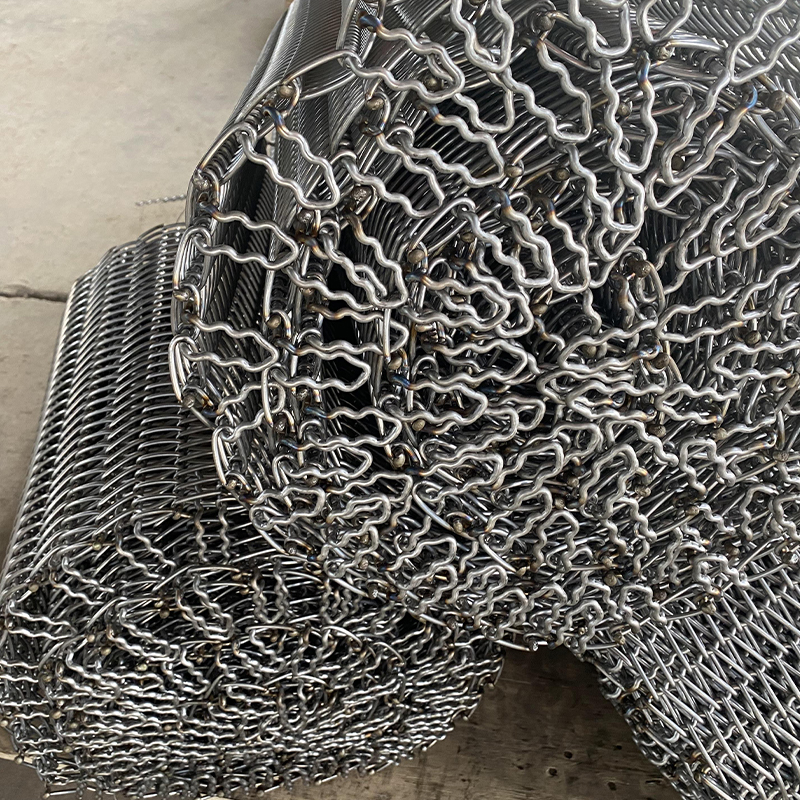 Correa de malla para horno de recocido de botellas de vidrio Correa de malla para horno de sinterización a base de cobre Ver producto →
Recocido de productos de acero inoxidable.
El recocido en solución de productos inoxidables, como tazas, utensilios de cocina y accesorios de tuberías, eleva la temperatura de la correa hacia 1000 °C y más. En ese nivel, la fluencia y la oxidación gobiernan la vida útil de la correa, por lo que el tejido necesita refuerzo y el alambre necesita un grado cuyas incrustaciones de óxido permanezcan intactas ciclo tras ciclo. Las correas para este servicio siempre se deben cotizar frente a la temperatura pico de la zona, nunca frente al promedio del setpoint.
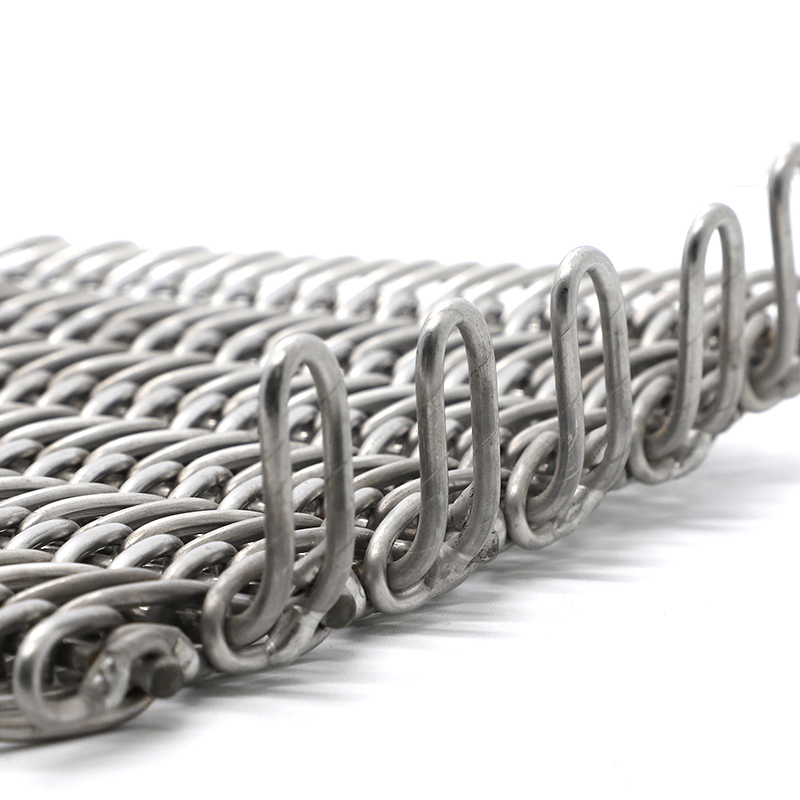 Correa de malla para horno de recocido de productos de acero inoxidable Correa de malla para horno de enfriamiento con sujetadores Ver producto →
Vidrio médico y procesos limpios.
El vidrio médico y de laboratorio añade un requisito de superficie: la cinta no debe marcar el vidrio blando y no debe arrojar partículas sobre productos limpios. La norma son tejidos más finos con superficies de alambre lisas, y las instrucciones de limpieza para la correa deben acordarse antes de la entrega, ya que una correa contaminada contaminará una carga completa.
Modos de falla y lista de verificación de adquisiciones
Las fallas de las correas en el servicio de recocido se agrupan en cuatro patrones. La fluencia y el alargamiento se manifiestan como una deriva gradual del seguimiento y la recuperación se agota; Los cinturones se alargan un poco, así que confirme que su tensor tenga rango de repuesto y solicite el cinturón con la longitud inicial correcta. La fatiga térmica rompe el alambre en la curvatura del tambor, lo que casi siempre significa que el tambor es demasiado pequeño para el paso. La oxidación aparece como escamas en el producto, lo cual es fundamental en el recocido brillante. La curvatura de los bordes deforma los lados de la banda después de un sobrecalentamiento repetido, generalmente cuando las zonas laterales del horno se calientan más que el centro. Ninguno de ellos es exótico y todos son predecibles en el momento de la especificación.
Antes de realizar un pedido, revise esta lista de verificación:
- Indique la temperatura máxima de la zona y el perfil del ciclo, no solo la palabra "recocido".
- Indique la carga por metro cuadrado, incluido el peso propio de la correa a temperatura.
- Proporcione los diámetros del tambor en ambos extremos y el rango de recogida.
- Declare la atmósfera: aire, hidrógeno o una mezcla de nitrógeno e hidrógeno.
- Fije por escrito el ancho, el paso, el tipo de borde y la longitud sobrante.
- Solicite el certificado de la fábrica de alambre y la hoja de especificaciones de tejido.
- Solicite datos de vida de referencia de una línea comparable cuando exista.
Una correa de malla de horno de recocido es un componente consumible, pero la diferencia entre una correa de ocho meses y una correa de tres años casi siempre se decide según las especificaciones: temperatura de la zona más caliente, tejido y paso versus diámetro del tambor, carga y atmósfera. Especifique esos cuatro, compre con certificados en lugar de adjetivos de catálogo, y la correa se convertirá en uno de los elementos predecibles en su programa de mantenimiento.
Para conocer el contexto sobre dónde se ubica el recocido junto con las líneas de enfriamiento, revenido y normalización, consulte nuestra descripción general de aplicaciones de correas de malla de tratamiento térmico. Y si está elaborando una especificación para todos los tipos de hornos, la guía de la industria sobre cómo elegir la correa de malla de tratamiento térmico adecuada cubre los criterios de selección con más profundidad.


