Una línea de reciclaje de paneles fotovoltaicos funciona a la velocidad de su componente más débil y, en un horno de pirólisis continua, ese componente suele ser la cinta de malla. La cinta transporta los paneles al final de su vida útil a través de una zona de descomposición térmica donde se rompe la encapsulación de EVA, lo que permite separar vidrio, células de silicio y cintas metálicas para su recuperación. Las condiciones de servicio son implacables: calor sostenido, volátiles ácidos y ciclos mecánicos continuos. La especificación de la cinta determina el tiempo de funcionamiento de la línea, la limpieza de las fracciones recuperadas y el coste de procesamiento de cada tonelada de paneles.
Por qué el cinturón de malla define la producción de pirólisis
La cinta de malla de un horno de pirólisis de paneles fotovoltaicos no es un transportador pasivo. Establece el historial térmico de cada panel que pasa por las zonas de precalentamiento, descomposición y enfriamiento. La velocidad de la correa, la temperatura de la zona y el área abierta del tejido se combinan para controlar la rapidez con la que el EVA se ablanda y se vaporiza. Si la correa restringe el flujo de gas, los paneles emergen con una encapsulación incompletamente descompuesta y el equipo de separación aguas abajo lucha por producir vidrio limpio y fracciones de células.
El cinturón también debe mantener estables los paneles. En el punto de transferencia entre la sección del horno caliente y el túnel de enfriamiento, una correa que se flexiona de manera desigual puede hacer que los paneles se muevan o se atasquen. Un solo atasco puede detener toda la línea durante horas, razón por la cual el comportamiento de seguimiento de la correa es tan importante como su resistencia al calor.
Resistencia a la temperatura y selección de aleaciones
La mayoría de los procesos de pirólisis de paneles fotovoltaicos se realizan entre 400°C y 600°C. En el extremo inferior, el EVA se descompone lentamente y el proceso elimina principalmente compuestos orgánicos volátiles. En el extremo superior, la descomposición es rápida y la carbonización es más completa, pero la correa enfrenta una tensión térmica mayor. Algunos operadores presionan hacia los 650°C para aumentar el rendimiento. Cada grado adicional acorta la vida útil de la correa, por lo que la temperatura de funcionamiento continuo realista es lo primero que se debe definir antes de seleccionar una correa.
A continuación se resumen los grados de acero inoxidable comúnmente utilizados para las correas de los hornos de pirólisis.
Comparación de aleaciones de correas comunes para hornos de pirólisis de paneles fotovoltaicos | aleación | Servicio continuo máximo | Resistencia a los gases de escape de EVA | Aplicación típica |
| acero inoxidable 304 | 650-700°C | moderado | Líneas de menor temperatura o de corto recorrido |
| acero inoxidable 310S | Alrededor de 1000°C | bueno | Servicio de pirólisis continua por encima de 550 °C |
| Aleaciones a base de níquel | 1100°C y más | superiores | Condiciones corrosivas severas y ciclos térmicos frecuentes. |
En la práctica, la mayoría de las correas de los hornos de pirólisis fotovoltaica se especifican en 310S o un grado similar con alto contenido de cromo y níquel, porque la combinación de resistencia a la fluencia y resistencia a la oxidación a 550-650 °C es lo que mantiene la correa dentro del calibre. La misma ingeniería de materiales utilizada en Correas de malla para hornos de sinterización de células fotovoltaicas. Se aplica directamente al trabajo de pirólisis, ya que ambos procesos requieren una correa que mantenga sus dimensiones bajo carga térmica sostenida.
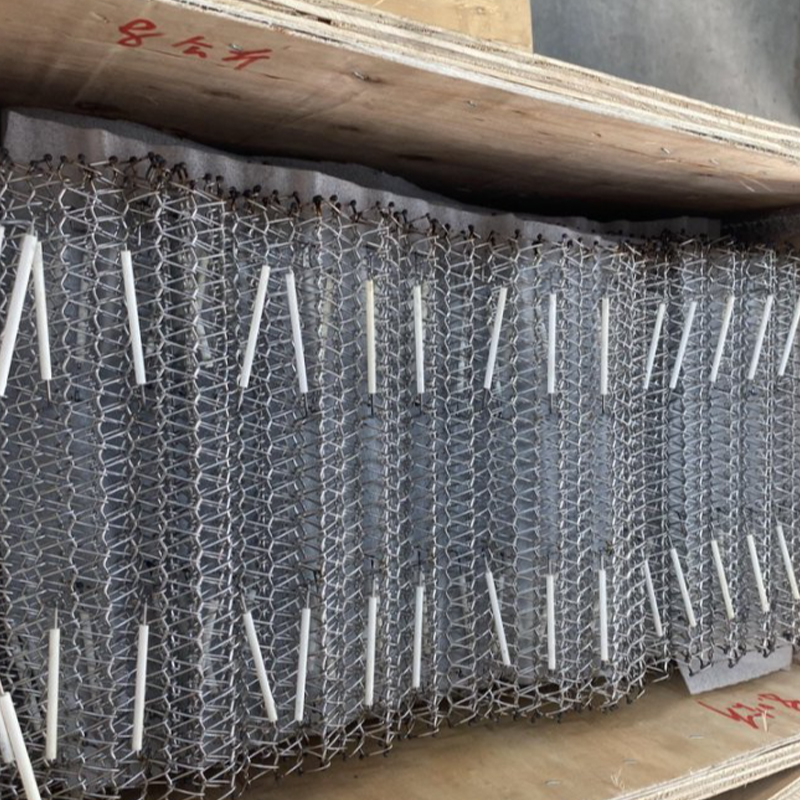 Proveedores al por mayor de correas de malla para hornos de sinterización de células fotovoltaicas, Fábrica - Yan Yangzhou Yafei Machinery Manufacturing Co., Ltd es una fábrica y proveedor de correas de malla para hornos de sinterización de células fotovoltaicas al por mayor de China, d... Ver producto →
Compatibilidad química con subproductos de pirólisis
La temperatura es sólo la mitad de la historia. Cuando el encapsulante EVA se descompone, libera ácido acético y una variedad de volátiles orgánicos. Las láminas posteriores de fluoropolímero pueden liberar fluoruro de hidrógeno en determinadas condiciones y las pastas de barras colectoras de plata pueden dejar residuos ácidos. Juntos, estos subproductos forman una atmósfera corrosiva que ataca la correa, especialmente por encima de los 450°C.
El ácido acético es la principal preocupación. Ataca al acero inoxidable en los límites de los granos cuando el metal se mantiene en el rango de sensibilización, que para el acero inoxidable 304 se sitúa aproximadamente entre 500 y 800 °C. Allí es exactamente donde funcionan los hornos de pirólisis. Una correa 304 puede desarrollar grietas en la superficie en cuestión de meses, mientras que una correa 310S en el mismo horno puede funcionar durante años.
La humedad acelera el ataque. Los paneles almacenados al aire libre a menudo transportan agua de lluvia residual y la combinación de humedad, ácido acético y calor es mucho más corrosiva que el calor seco solo. Una sección de precalentamiento que evapore la humedad libre antes de que el panel llegue a la zona de descomposición reducirá considerablemente la corrosión de la correa.
Estructura de la correa, flujo de aire y soporte del panel
El diámetro del alambre y el tamaño de la abertura de la malla son las dos variables estructurales que más afectan el rendimiento de la pirólisis. Un área abierta del 30 al 50 por ciento permite que los gases calientes pasen por ambas caras del panel y acorta el tiempo de residencia necesario para descomponer la capa de EVA. Las aberturas más pequeñas brindan un mejor soporte al panel y menos marcas en la superficie, pero restringen el flujo de aire y agregan masa térmica que debe calentarse y enfriarse en cada pasada.
El paso de la malla también afecta el manejo de materiales. Una superficie hermética evita que pequeños fragmentos de vidrio y silicio caigan en la cámara del horno, donde se pueden acumular residuos alrededor de los quemadores y sensores de temperatura. Al mismo tiempo, la correa debe permanecer lo suficientemente flexible como para desplazarse suavemente alrededor de las ruedas dentadas de cabeza y cola sin desarrollar una deformación permanente.
Construcción de bordes
La construcción de los bordes es el punto de desgaste más común en una correa de pirólisis. Las tres opciones prácticas son los bordes de orillo tejido, los bordes soldados y los bordes encadenados. Para líneas que manejan paneles pesados o operaciones frecuentes de parada y arranque, los bordes de cadena o los bordes soldados reforzados proporcionan un mejor seguimiento y transferencia de carga. La elección correcta depende del diámetro de la rueda dentada y del espacio disponible para el hilo de retorno de la correa.
Los principios de diseño de malla detrás Correas de malla para horno de secado de células fotovoltaicas muestre cómo los tejidos abiertos gestionan el flujo de aire en líneas continuas de proceso solar. Las correas de pirólisis siguen la misma lógica de flujo de aire, pero con alambres más pesados y aleaciones más resistentes a la corrosión porque la atmósfera es mucho más agresiva.
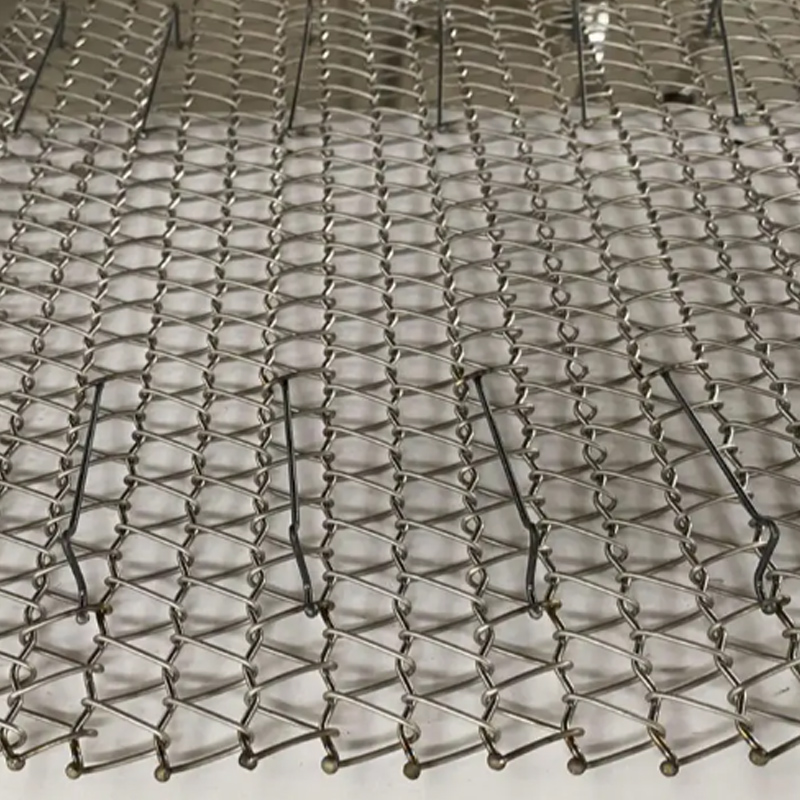 Proveedores al por mayor de cintas de malla para hornos de secado de células fotovoltaicas, Fábrica - Yangzhou Yafei Mach Yangzhou Yafei Machinery Manufacturing Co., Ltd es una fábrica y proveedores de cintas de malla para hornos de secado de células fotovoltaicas al por mayor de China, detalles: La ce... Ver producto →
Modos de mantenimiento, tensión y falla
La causa más común de falla prematura de la correa en el servicio de pirólisis no es la selección de la aleación sino el tensado incorrecto. Una correa demasiado apretada estira el cable más allá de su límite elástico y acelera la fluencia. Una correa que está demasiado floja se desliza sobre las ruedas dentadas, produciendo una distribución desigual de la carga y un desgaste localizado.
Las inspecciones periódicas deben cubrir tres zonas. El hilo de retorno debajo del horno es donde la correa se enfría y se puede acumular el condensado ácido. La zona de enganche de la rueda dentada es donde aparece por primera vez el desgaste de los bordes, en forma de orificios alargados o soldaduras agrietadas. Y la transición a la sección de enfriamiento es donde la rápida contracción térmica puede romper los cables.
Alargamiento de la pista
Mida el paso de la correa durante las paradas de mantenimiento programadas. La mayoría de los tejidos de la correa tienen un paso medible que cambia a medida que la correa se desgasta. Un alargamiento permanente de más del 2-3 por ciento es una advertencia de que la correa está cerca del final de su vida útil. Reemplazarlo durante una parada planificada cuesta mucho menos que una falla a mitad de funcionamiento.
La limpieza también forma parte del programa. Los residuos de carbón y los depósitos de fundente se acumulan en la superficie del alambre, se endurecen con el tiempo, reducen el flujo de aire y atrapan compuestos corrosivos contra el metal. Un ciclo de quemado programado, en el que la cinta vacía funciona a una temperatura con mayor flujo de aire, es una forma práctica de prolongar la vida útil.
Criterios de selección y costo del ciclo de vida
La cifra que importa al comparar cotizaciones de bandas no es el precio por metro cuadrado sino el costo por hora de operación durante la vida útil esperada de la banda. Una correa 310S que cuesta un 40 por ciento más que una correa 304 pero dura tres veces más en el mismo horno es la compra más económica.
Haga estas preguntas al fabricante de la correa antes de realizar el pedido:
- ¿A qué temperatura de funcionamiento continuo se probó la banda tejida completa, no solo la clasificación de aleación de alambre?
- ¿Cómo maneja la construcción de borde propuesta el diámetro de la rueda dentada en mi horno?
- ¿Qué tolerancia de paso se puede mantener? ¿Coincide con el espacio existente entre los dientes de la rueda dentada?
- ¿Se puede suministrar un cinturón de repuesto con el mismo tejido y aleación para fines de preparación?
Fabricantes con trayectoria en bandas para hornos industriales, incluidos aplicaciones de transportador de tratamiento térmico , generalmente pueden proporcionar una orientación más práctica que los proveedores de transportadores de uso general. El enfoque de ingeniería cubierto en este Guía de selección de correas de malla para hornos de sinterización se traduce directamente en la planificación del horno de pirólisis.
Finalmente, confirme el ancho y el diámetro del alambre con el dibujo real del horno. Una pequeña desviación del ancho puede hacer que la correa se desplace contra la pared del horno, y un cambio en el diámetro del alambre afecta tanto el área abierta como la resistencia de la correa a las cargas concentradas del panel. Estos detalles determinan si el cinturón sobrevive su primer año.
La correa de malla del horno de pirólisis de paneles fotovoltaicos no es una pieza de repuesto comercial. Su aleación, tejido, construcción de bordes y programa de mantenimiento determinan cuánto tiempo recorre la línea de reciclaje entre paradas, qué tan limpias están las fracciones de vidrio y silicio recuperadas y qué tan predecible sigue siendo el presupuesto operativo. Elegir la correa para la temperatura de servicio real, los subproductos ácidos de la descomposición de EVA y el funcionamiento mecánico del horno es lo que separa una línea que cumple con su objetivo de rendimiento de una que pasa cada dos semanas en reparaciones no programadas.


