Cuando la cinta de malla de un horno de endurecimiento falla, normalmente lo hace sin previo aviso. Un turno lleva pistas de rodamientos a través de la zona de alta temperatura; al siguiente, un borde roto se engancha en el camino de regreso y toda la línea se detiene. La mayoría de estas fallas se decidieron meses antes, cuando se redactaron las especificaciones de la correa. La aleación, el tejido, la construcción de los bordes y el diámetro del alambre determinan si la correa dura dos años o dos meses. Por eso la decisión de compra corresponde a la oficina de ingeniería, no sólo al departamento de compras.
Lo que tiene que soportar una correa de malla de horno de endurecimiento
La cinta de malla de un horno de endurecimiento es un dispositivo móvil, no un simple transportador. Trabaja continuamente a temperaturas entre 800 y 950 °C, transporta piezas a través de zonas de calentamiento y, a menudo, pasa por una sección de enfriamiento antes de regresar a través de un área de enfriamiento. La correa debe mantener su geometría bajo varias toneladas de carga, resistir la oxidación y la fatiga térmica y sobrevivir al contacto ocasional con aceite de enfriamiento, agua o sal.
El estrés más severo proviene del ciclo térmico. Cada vez que la cinta entra en el horno, su temperatura aumenta varios cientos de grados; cada vez que pasa por la zona de enfriamiento, se enfría bruscamente. Este ciclo crea expansión y contracción que actúan en las intersecciones de los cables, donde eventualmente comienzan las grietas. Una correa que funciona bien en un horno de recocido, donde los cambios de temperatura son más lentos, puede fallar rápidamente en una línea de endurecimiento debido a este choque repetido.
Criterios de selección básicos que no puedes ignorar
Tres aspectos dominan la decisión: grado de aleación, geometría de tejido y construcción de bordes. Cada uno interactúa con la temperatura del horno, el peso de la pieza y el sistema de seguimiento.
Consideraciones de selección típicas para correas de malla de hornos de endurecimiento | Criterio | lo que controla | Opciones típicas | Por qué es importante |
| Grado de aleación | Resistencia a la oxidación, resistencia al calor. | 310S, 314, RA330, aleaciones a base de níquel | Determina la temperatura máxima utilizable y la resistencia a la fluencia. |
| patrón de tejido | Área de superficie, soporte de carga, flujo de aire | Tejido equilibrado, doble equilibrio, eslabón de cadena. | Afecta la estabilidad de la pieza, la uniformidad del calentamiento y la apertura de la malla. |
| Refuerzo de borde | Resistencia al daño por rastreo | Bucle único, orillo en forma de U, borde soldado | Previene fallas tempranas en los bordes debido a la desalineación |
| Diámetro del alambre | Capacidad de carga, masa térmica. | 2,0–5,0 mm típico | El alambre más grueso soporta más carga pero añade peso y retención de calor. |
No asuma que la aleación con el índice de temperatura más alto es la mejor opción. Una correa 314 puede funcionar a cerca de 1100 °C, pero su mayor contenido de níquel la hace más cara y pesada. Si su horno de endurecimiento permanece entre 850 y 900 °C, una correa 310S con el tejido correcto suele ofrecer el mejor equilibrio entre vida útil y coste.
Leer la hoja de datos como un ingeniero
La hoja de datos del proveedor debe incluir más que el ancho de la correa y el diámetro del alambre. Cuatro números le indican la mayor parte de lo que necesita: temperatura máxima de funcionamiento continuo, alargamiento por fluencia a su temperatura de funcionamiento, peso unitario por metro cuadrado y radio mínimo de la rueda dentada o del tambor. Si el fabricante no puede proporcionar datos sobre la fluencia, trátelo como una advertencia.
El alargamiento por fluencia es especialmente importante en los hornos de endurecimiento. Cuando la correa pasa meses a altas temperaturas, la aleación se estira lentamente. La mayoría de las correas de malla endurecibles se especifican con una tasa de fluencia inferior al 1% después de 10.000 horas a 900 °C. Solicite ese número por escrito. Es posible que sea necesario volver a tensar una correa con una tasa de fluencia más alta cada pocas semanas, lo que provoca tiempo de inactividad y un seguimiento desigual.
Por qué los cinturones se rompen antes de tiempo y cómo prevenirlo
Cuando una correa endurecida falla antes de su vida útil esperada, la responsable suele ser una de cuatro causas:
- Fatiga térmica — El calentamiento y enfriamiento repetidos causan grietas en los puntos de cruce de los cables.
- Alargamiento por fluencia — correr demasiado cerca del límite de temperatura de la aleación hace que la correa se estire y se afloje.
- Desgaste abrasivo — las escamas y los bordes de las piezas rozan la malla y reducen la sección transversal del alambre.
- Seguimiento de daños — una rueda dentada desalineada o acumulación de restos aplasta el borde de la correa o dobla las espirales.
La prevención comienza con un correcto seguimiento durante la instalación. La cadena del horno y las ruedas dentadas deben estar alineadas a 1 mm de la línea central a lo ancho de la correa. El refuerzo de borde es la segunda línea de defensa. Un orillo en forma de U, por ejemplo, distribuye la fuerza de seguimiento de manera más uniforme que un borde de bucle simple y es una opción común para hornos de endurecimiento donde no se puede eliminar por completo una ligera desalineación.
Cómo combinar el cinturón con su línea de endurecimiento
El mismo horno puede procesar piezas de trabajo muy diferentes y la cinta debe adaptarse a lo que realmente se utiliza. Para pistas y anillos de rodamientos, la correa soporta cargas densas y concentradas. Un tejido apretado con un diámetro de alambre mayor mantiene la superficie de transporte plana y evita que las piezas se hunda en los espacios entre las varillas transversales.
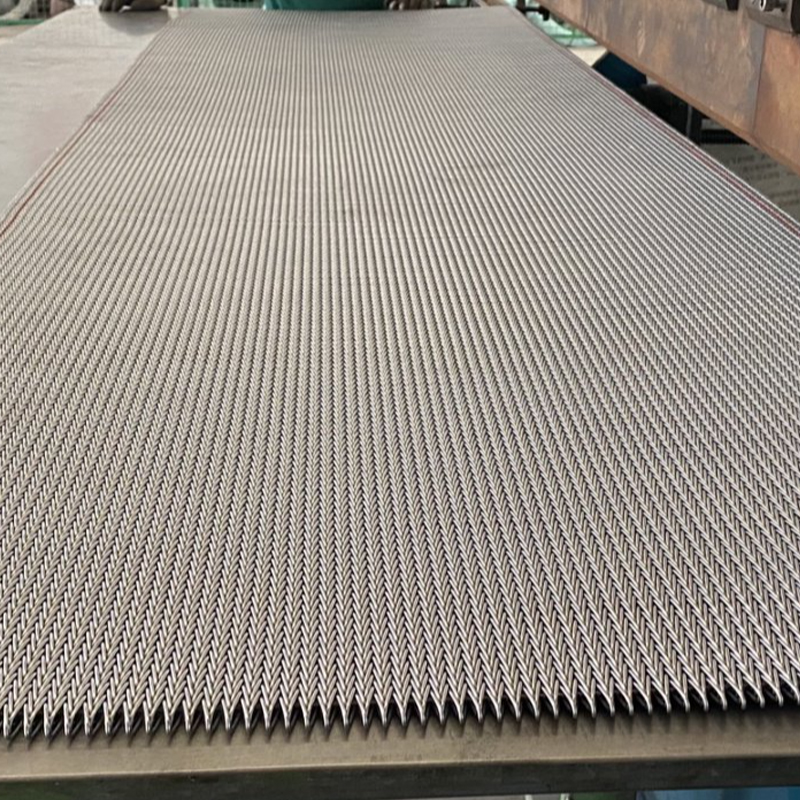 Correa de malla para horno de enfriamiento de rodamientos con tejido apretado Esta correa está diseñada para transportar cargas densas y concentradas desde anillos y pistas de rodamientos. Su tejido apretado y su mayor diámetro de alambre mantienen la superficie plana, evitando que las piezas se hunda en los espacios durante el enfriamiento. Ver producto →
Los sujetadores son pequeños y se pierden fácilmente a través de la malla abierta. Para tuercas, pernos y tornillos, la respuesta práctica es una construcción de malla cerrada; Mantiene las piezas en la superficie y al mismo tiempo permite que el calor y los medios de enfriamiento lleguen a ellas.
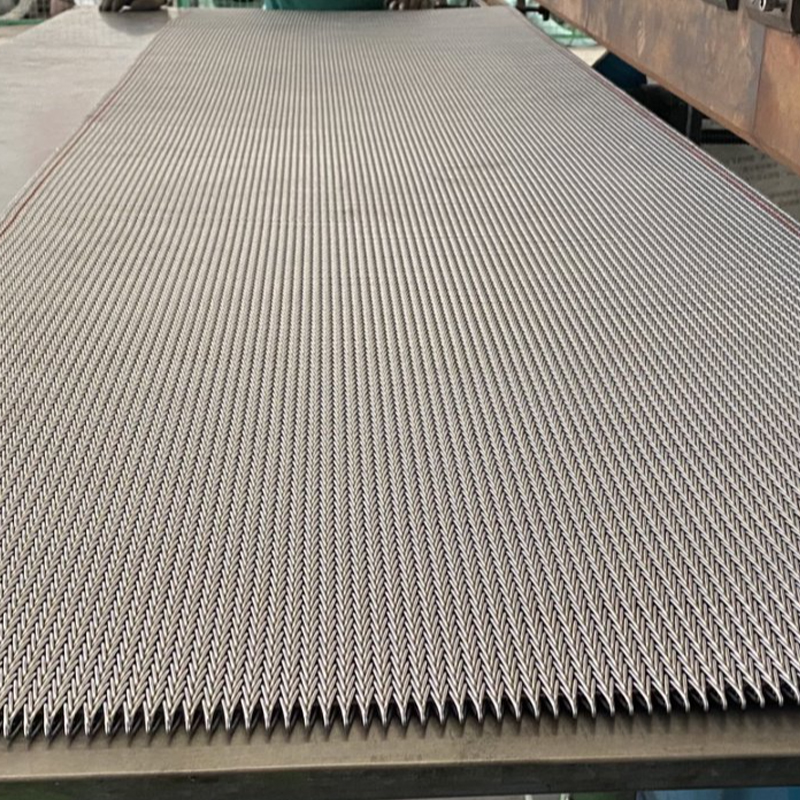 Correa de malla para horno de enfriamiento con sujetador de malla cerrada Diseñada para tuercas, pernos y tornillos, esta correa utiliza una construcción de malla cerrada que mantiene pequeños sujetadores en la superficie y al mismo tiempo permite que el calor y los medios de enfriamiento lleguen a ellos, lo que reduce la pérdida de piezas. Ver producto →
Los resortes y otras piezas flexibles necesitan un soporte uniforme en toda su longitud para evitar la distorsión durante el calentamiento y el enfriamiento. Una superficie de transporte plana y estable es más importante que una resistencia al calor extrema para este tipo de trabajo, y el cinturón debe tener suficiente rigidez para evitar que los extremos del resorte caigan dentro de la malla.
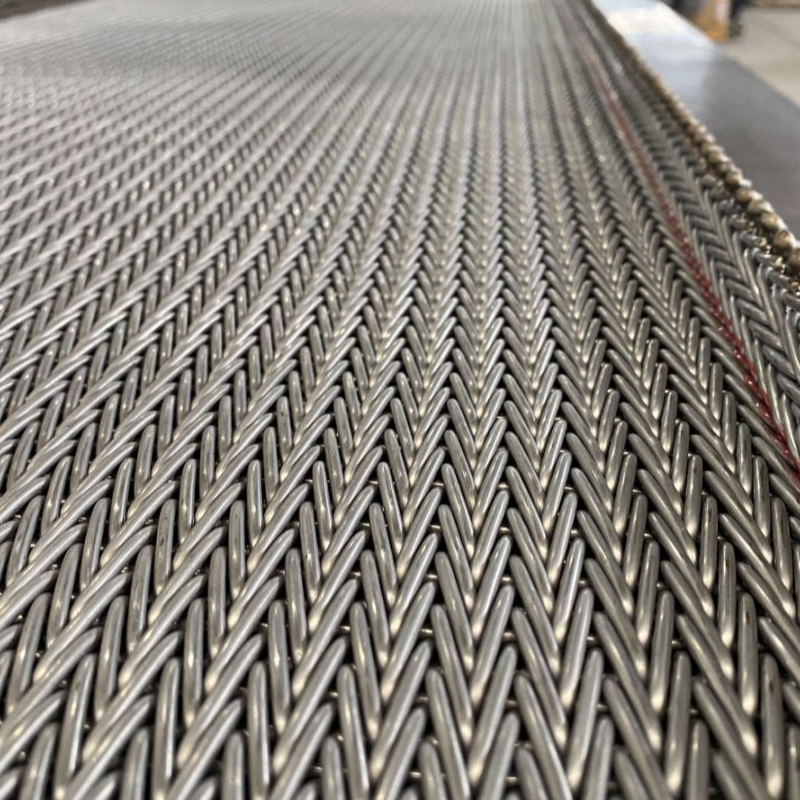 Correa rígida de malla para horno de enfriamiento de resorte con superficie plana Esta correa proporciona un soporte uniforme en toda su longitud, evitando que los resortes flexibles se deformen durante el calentamiento y el enfriamiento. Su superficie rígida y plana evita que los extremos del resorte caigan dentro de la malla. Ver producto →
Mantenimiento práctico que prolonga la vida útil de la correa
Incluso una correa bien especificada fallará prematuramente si se descuida el mantenimiento. Tres hábitos marcan la mayor diferencia:
- Gire la correa según un cronograma planificado para distribuir el desgaste en ambos bordes.
- Limpie periódicamente los residuos acumulados en la malla y las ruedas dentadas; La cal endurecida actúa como un abrasivo que muele el alambre.
- Ajuste la tensión para que la correa avance suavemente a través del horno; La tensión excesiva acelera el daño y la fluencia de los bordes.
Realice un seguimiento del alargamiento de la correa en cada parada de mantenimiento y anótelo. Un salto repentino en el alargamiento es a menudo el primer signo de fluencia que terminará en una grieta. Detectarlo a tiempo le permite planificar un reemplazo en lugar de reaccionar ante una avería de emergencia.
Preguntas que debe hacer antes de realizar el pedido
Antes de realizar un pedido, solicite al fabricante el grado exacto de aleación, la temperatura de funcionamiento continuo máxima recomendada y la velocidad de fluencia esperada a su temperatura de funcionamiento. Pregunte cómo está construido el borde y si puede soportar el sistema de seguimiento de su horno. Pregunte por el peso unitario: una correa que es mucho más liviana que una especificación comparable probablemente use un alambre más delgado o una aleación más barata.
También ayuda describir su aplicación de tratamiento térmico en detalle: no solo la temperatura del horno, sino también la geometría de la pieza, el patrón de carga y el método de enfriamiento. Y antes de finalizar la especificación, revise una Guía para elegir el cinturón de tratamiento térmico adecuado para ver las preguntas que otros equipos de mantenimiento olvidan hacer.
La correa de malla del horno de endurecimiento es un artículo consumible, pero no es una mercancía. Cuando lo trata como una especificación de ingeniería (con datos reales sobre aleación, tejido, borde y fluencia), extiende la vida útil de la correa, mejora la consistencia de las piezas y mantiene la línea en movimiento. Esa es la diferencia entre una banda que simplemente funciona y una que silenciosamente le cuesta tiempo de inactividad cada año.


